
El equipo de secado farmacéutico elimina la humedad y los disolventes para mantener la calidad, estabilidad y eficacia de los medicamentos. El embalaje adecuado protege los productos secos de la humedad, la contaminación, el oxígeno y los daños durante el almacenamiento y el transporte.
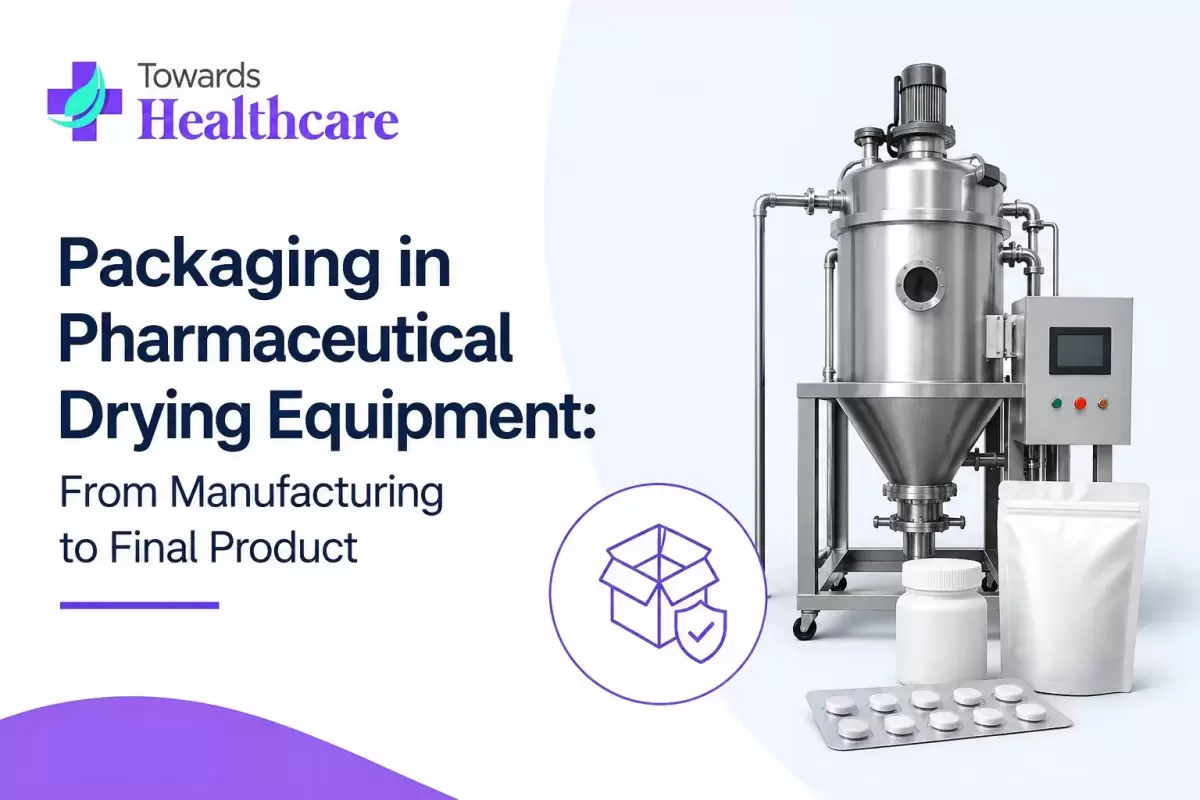
El equipo de secado farmacéutico juega un papel importante en la fabricación de medicamentos, polvos, ingredientes farmacéuticos activos y otros productos farmacéuticos.
El propósito principal del secado es eliminar la humedad y los solventes no deseados mientras se mantiene la calidad, estabilidad y efectividad del producto.
Se seleccionan diferentes métodos, incluyendo secado por pulverización, secado al vacío, secado en lecho fluidizado y liofilización, según el producto y sus requisitos.
Crecimiento
Según Towards Healthcare Research and Consulting, el tamaño del mercado global de equipos de secado farmacéutico se calcula en 5.84 mil millones de USD en 2024, creció a 6.26 mil millones de USD en 2025 y se proyecta que alcance alrededor de 11.64 mil millones de USD para 2034. El mercado está creciendo a una tasa compuesta anual del 7.14% entre 2025 y 2034.
Rol del embalaje en el equipo de secado farmacéuticoEl embalaje es un paso importante después del proceso de secado porque el producto seco puede absorber rápidamente la humedad del ambiente circundante.
Un embalaje adecuado protege los productos farmacéuticos de la humedad, oxígeno, luz, contaminación y daños físicos durante el almacenamiento y transporte.
Para productos sensibles a la humedad, los fabricantes pueden usar blísteres, botellas, sobres, bolsas, viales u otros materiales de embalaje de alta barrera.
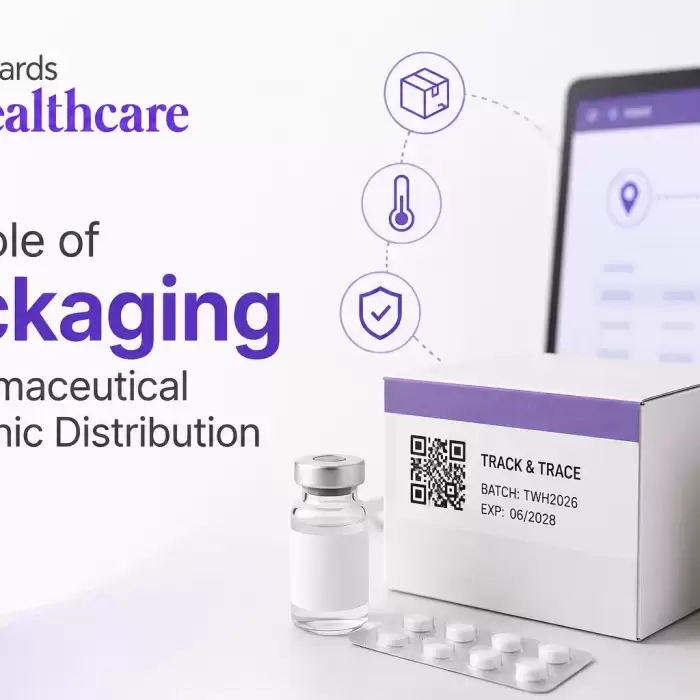
Un buen embalaje también ayuda a mantener la estabilidad del producto y extiende su vida útil, además de proporcionar información importante como dosis, número de lote, fecha de fabricación y fecha de caducidad.
Del proceso de fabricación al embalajeEl proceso comienza con la preparación del material farmacéutico según la formulación y especificaciones de producción requeridas.
Luego, el material se procesa a través del equipo de secado adecuado para eliminar la humedad o los solventes bajo condiciones controladas de temperatura, presión y flujo de aire.
Después del secado, el producto se somete a pruebas de calidad para verificar el contenido de humedad, pureza, tamaño de partícula, estabilidad y otros parámetros importantes de calidad.
Una vez que el producto cumple con los estándares requeridos, se traslada al área de embalaje bajo condiciones controladas de fabricación.
El producto seco se llena en el embalaje seleccionado, se sella adecuadamente y se verifica que no haya fugas, contaminación ni defectos en el embalaje.
Finalmente, se añaden etiquetas y detalles del lote antes de que los medicamentos empaquetados se envíen para almacenamiento, distribución y entrega.
Desafíos en el secado y embalajeUno de los mayores desafíos es el control de la humedad. Un secado deficiente o un embalaje débil pueden permitir la entrada de humedad y afectar la estabilidad del producto.
Los fabricantes también deben controlar la temperatura, humedad, contaminación y el rendimiento del equipo durante todo el proceso.
Otro desafío es seleccionar materiales de embalaje que sean compatibles con el medicamento y proporcionen protección suficiente durante toda su vida útil.
Oportunidades laboralesEsta industria ofrece oportunidades en producción farmacéutica, operaciones de embalaje, control de calidad, aseguramiento de calidad, ingeniería, mantenimiento de equipos, validación y desarrollo de procesos.
Los profesionales con conocimientos en fabricación farmacéutica, GMP, tecnología de secado, sistemas de embalaje y estándares de calidad pueden encontrar oportunidades en empresas farmacéuticas y organizaciones de fabricación por contrato.
Con el aumento de la producción farmacéutica y la demanda de medicamentos estables y de alta calidad, la experiencia en los procesos de secado y embalaje se está volviendo cada vez más valiosa.

Comentarios (0)