
O equipamento farmacêutico de secagem remove a humidade e os solventes para manter a qualidade, estabilidade e eficácia dos medicamentos. A embalagem adequada protege depois os produtos secos da humidade, contaminação, oxigénio e danos durante o armazenamento e transporte.
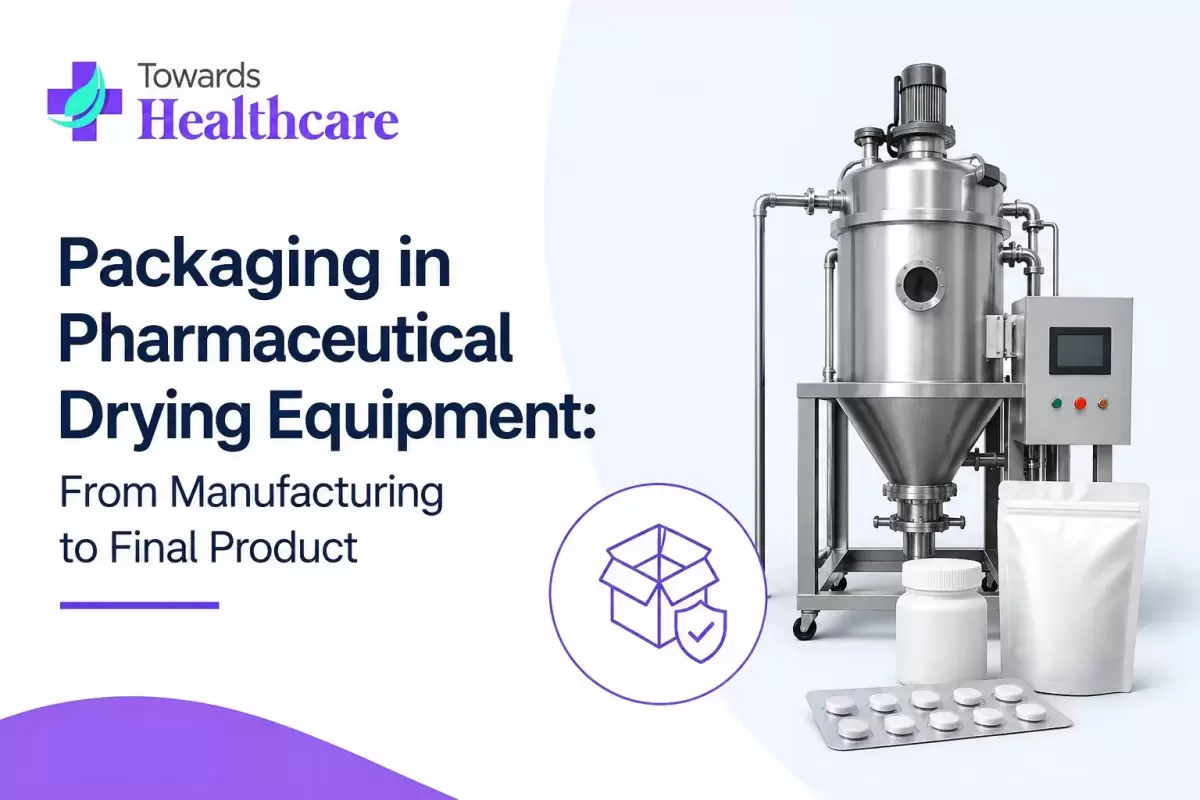
O equipamento de secagem farmacêutica desempenha um papel importante na fabricação de medicamentos, pós, ingredientes farmacêuticos ativos e outros produtos farmacêuticos.
O principal objetivo da secagem é remover a humidade e os solventes indesejados, mantendo a qualidade, estabilidade e eficácia do produto.
Diferentes métodos, incluindo secagem por pulverização, secagem a vácuo, secagem em leito fluidizado e liofilização, são selecionados de acordo com o produto e os seus requisitos.
Crescimento
De acordo com a Towards Healthcare Research and Consulting, o tamanho do mercado global de equipamentos de secagem farmacêutica é calculado em 5,84 mil milhões de USD em 2024, cresceu para 6,26 mil milhões de USD em 2025 e prevê-se que atinja cerca de 11,64 mil milhões de USD até 2034. O mercado está a expandir-se a uma taxa composta anual de crescimento (CAGR) de 7,14% entre 2025 e 2034.
Papel da Embalagem no Equipamento de Secagem FarmacêuticaA embalagem é uma etapa importante após o processo de secagem porque o produto seco pode absorver rapidamente a humidade do ambiente circundante.
A embalagem adequada protege os produtos farmacêuticos da humidade, oxigénio, luz, contaminação e danos físicos durante o armazenamento e transporte.
Para produtos sensíveis à humidade, os fabricantes podem usar blisters, frascos, sachês, sacos, ampolas ou outros materiais de embalagem com alta barreira.
Uma boa embalagem também ajuda a manter a estabilidade do produto e prolonga a sua vida útil, fornecendo informações importantes como dosagem, número de lote, data de fabrico e data de validade.
Do Processo de Fabrico ao Processo de EmbalagemO processo começa com a preparação do material farmacêutico de acordo com a formulação e especificações de produção requeridas.
O material é então processado através do equipamento de secagem adequado para remover a humidade ou solventes sob condições controladas de temperatura, pressão e fluxo de ar.
Após a secagem, o produto é submetido a testes de qualidade para verificar o teor de humidade, pureza, tamanho das partículas, estabilidade e outros parâmetros importantes de qualidade.
Uma vez que o produto cumpre os padrões exigidos, é transferido para a área de embalagem sob condições controladas de fabrico.
O produto seco é colocado na embalagem selecionada, selado corretamente e verificado quanto a fugas, contaminação e defeitos de embalagem.
Finalmente, são adicionadas etiquetas e detalhes do lote antes de os medicamentos embalados serem enviados para armazenamento, distribuição e entrega.
Desafios na Secagem e EmbalagemUm dos maiores desafios é o controlo da humidade. Uma secagem inadequada ou uma embalagem fraca podem permitir a entrada de humidade e afetar a estabilidade do produto.
Os fabricantes também precisam de controlar a temperatura, humidade, contaminação e desempenho do equipamento ao longo do processo.
Outro desafio é a seleção de materiais de embalagem que sejam compatíveis com o medicamento e proporcionem proteção suficiente durante toda a sua vida útil.
Oportunidades de EmpregoEsta indústria oferece oportunidades na produção farmacêutica, operações de embalagem, controlo de qualidade, garantia de qualidade, engenharia, manutenção de equipamentos, validação e desenvolvimento de processos.
Profissionais com conhecimento em fabrico farmacêutico, GMP, tecnologia de secagem, sistemas de embalagem e normas de qualidade podem encontrar oportunidades em empresas farmacêuticas e organizações de fabrico por contrato.
Com o aumento da produção farmacêutica e da procura por medicamentos estáveis e de alta qualidade, a especialização nos processos de secagem e embalagem torna-se cada vez mais valiosa.

Comentários (0)